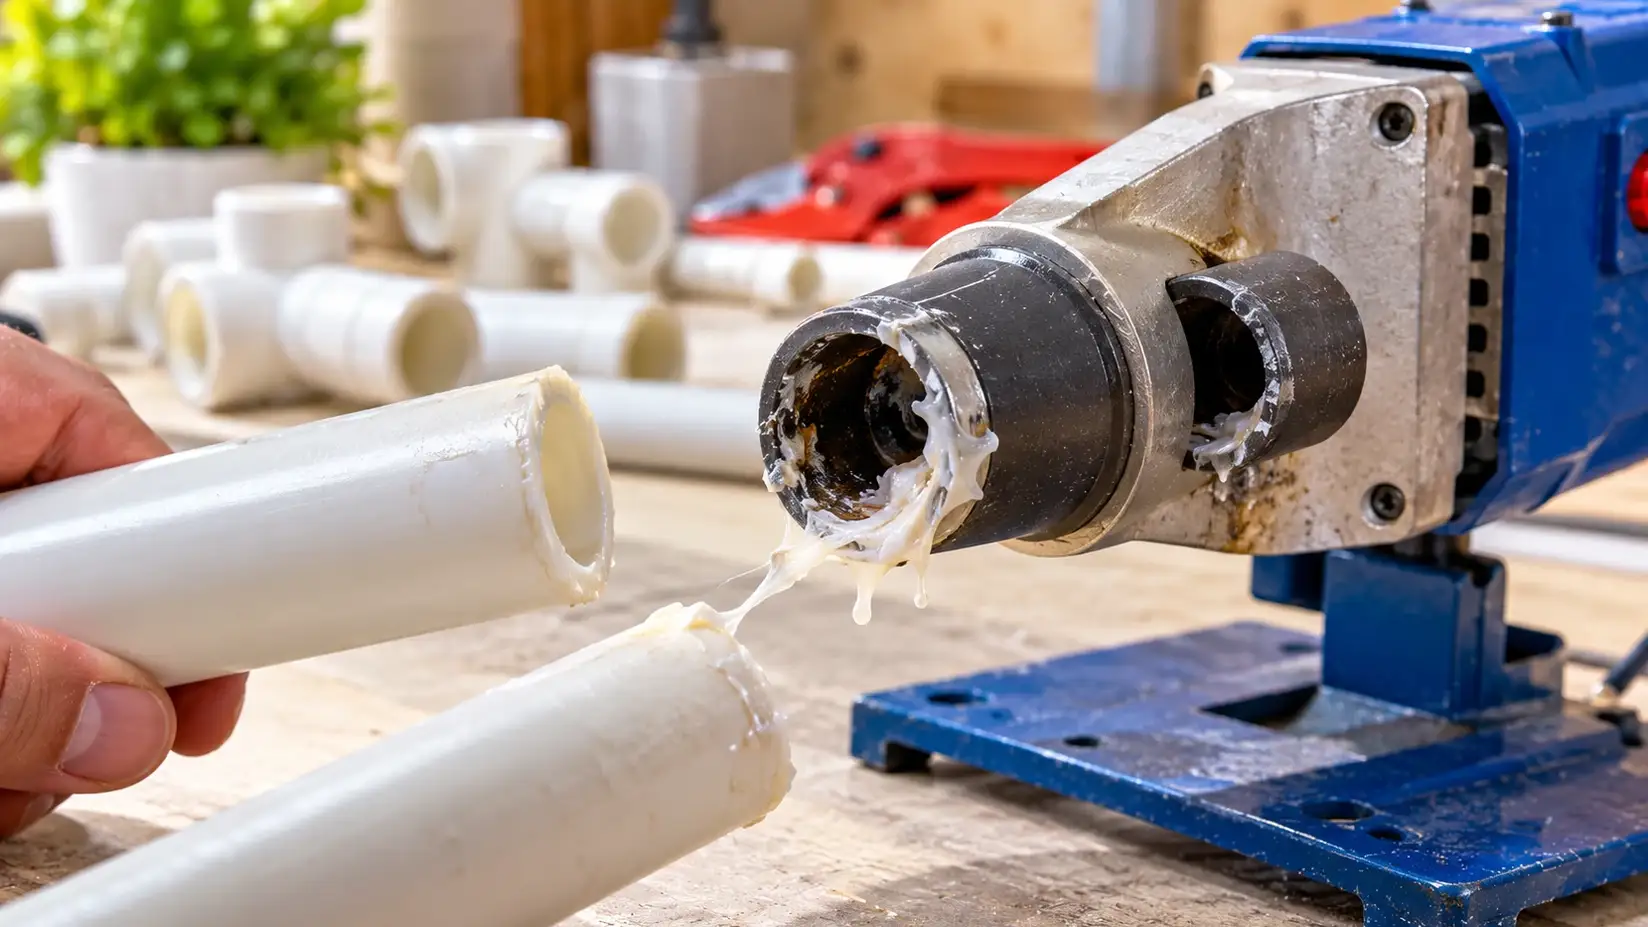
Тематическое фото. © ИИ/Стерлеград
Если при пайке полипропиленовых труб пластик остается на насадках, дымит или начинает подгорать, продолжать работу в прежнем режиме не стоит. Чаще всего причина кроется в перегреве, поврежденном антипригарном покрытии насадок или нарушении технологии сварки.При нормальной работе разогретые труба и фитинг должны сниматься с насадок без заметного усилия и крупных следов расплавленного материала. Постоянное налипание полипропилена — повод проверить оборудование и сам процесс монтажа.
Поврежденные насадки могут испортить пайку
Одна из распространенных причин прилипания — изношенное антипригарное покрытие сварочных насадок. Пока защитный слой цел, размягченный полипропилен сравнительно легко отделяется от поверхности. После появления царапин, потертостей и участков оголенного металла пластик начинает задерживаться значительно сильнее.
Особенно быстро насадки можно повредить неправильной очисткой. Соскабливать застывший полипропилен ножом, отверткой, наждачной бумагой или металлической щеткой не следует: вместе с загрязнением легко снять часть защитного покрытия.
Поэтому при покупке оборудования полезнее оценивать не цвет насадок, а качество изготовления, состояние поверхности и рекомендации производителя. Сам по себе синий, зеленый или другой оттенок покрытия не гарантирует его долговечность.
Температура выше нормы ускоряет налипание пластика
Для раструбной сварки многих систем из полипропилена производители оборудования и труб ориентируются примерно на 260 °C. Однако конкретные требования необходимо сверять с инструкциями к используемому аппарату и трубной системе.
Проблема возникает, когда терморегулятор работает неточно. На шкале могут быть выставлены необходимые 260 °C, тогда как фактическая температура насадки оказывается заметно выше. Полипропилен перегревается, становится слишком текучим, начинает дымить и оставляет следы.
Косвенными признаками чрезмерного нагрева могут быть резкий запах, быстрое потемнение материала и чрезмерно мягкие края трубы после снятия с насадки.
Если аппарат регулярно перегревается, замена одних насадок проблему может не решить: новое покрытие также будет быстрее изнашиваться.
Качество труб тоже имеет значение
Нестабильное поведение материала при нагреве иногда связано с трубами или фитингами сомнительного происхождения. Но определить наличие вторичного сырья только по цвету изделия нельзя.
При выборе лучше обращать внимание на маркировку, производителя, назначение трубы и наличие технической документации. Трубы и фитинги одной системы также удобнее сваривать по рекомендованным для нее режимам.
Загрязнение поверхности способно дополнительно ухудшить результат. Перед работой соединяемые участки должны быть чистыми и подготовленными в соответствии с требованиями производителя.
Передержка трубы на насадке — еще одна частая ошибка
Даже исправный аппарат не спасет соединение, если слишком долго нагревать детали. Время прогрева зависит в том числе от диаметра трубы и требований конкретной системы.
Слишком сильный нагрев размягчает лишний объем материала. При соединении расплавленный полипропилен может выдавливаться внутрь, уменьшая проходное сечение трубы. А если детали после снятия с аппарата долго совмещать или поворачивать относительно друг друга, качество сварного соединения также может пострадать.
Практический вывод простой: если полипропилен внезапно начал прилипать, сначала стоит осмотреть покрытие насадок, затем проверить фактическую температуру нагрева и только после этого искать причину в трубах. Такой порядок позволяет быстрее определить источник проблемы и не менять исправный инструмент без необходимости.
При пайке полипропилена особенно важна комбинация трех факторов: исправного оборудования, качественных труб и соблюдения режима нагрева. Если один из них нарушен, налипание пластика нередко становится первым заметным предупреждением о проблеме.
 Тройная защита свыше: у каких людей есть три ангела-хранителя — и почему их считают особенными
 Вот почему покупка автомобильных шин на маркетплейсах может стать ошибкой
 Новогодний стол 2027: вкуснейший салат «Счастливая подкова» — блюдо на счастье, удачу и достаток
 Розетка за телевизором: одна ошибка при монтаже — и после ремонта исправить ее будет непросто
 Как скрыть седину без краски: всего 10 минут — и корни выглядят значительно аккуратнее
 Яблочный пирог без яиц и молока: «Три стакана» — проще шарлотки, а получается восхитительно
 Куры несутся как на производстве: что добавить в корм осенью — и почему одной ложки мало
 Вкуснейшие треугольники из лаваша с курицей: 1 прием — и корочка получается особенно хрустящей
 Маринованная скумбрия по новому рецепту: вкуснее семги и дешевле в 5 раз
 ОСБ на фасаде боится воды: 3 слоя защиты — и дождь с морозом ей уже не так опасны
 Вкусный омлет по-испански: сытный завтрак на каждый день — всего 3 основных ингредиента
 Пластиковые бутылки превращаются в систему полива: несколько отверстий — и вода поступает прямо к корням